La lamiera ha subito nel tempo molte evoluzioni per adattarsi alle sempre nuove esigenze prestazionali e qualitative richieste dai produttori di beni strumentali.
Il processo di raddrizzatura è il primo di tre fasi necessarie per ottenere una lamiera che si possa definire raddrizzata ed è la più richiesta, perché più semplice ed economica.
La raddrizzatura è un processo molto semplice e rapido per ottenere lamiere a misura piane, attraverso il passaggio all’interno di vari rulli con diametri a seconda dello spessore della lamiera da raddrizzare. I diametri dei rulli che compongono la raddrizzatrice sono 65mm, 80mm, 100mm o 130mm. La scelta del diametro più adatto è essenzialmente basata sullo spessore della lamiera e dal grado di raddrizzatura che si vuole ottenere. Normalmente questi diametri vengono utilizzati per una gamma di spessori che va da 0,5mm a 6,35mm, è anche vero che di norma per materiali più sottili, si necessita di più rulli rispetto a quelli necessari per i materiali più spessi.
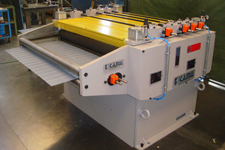
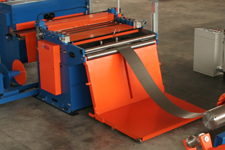
La raddrizzatrice è una macchina multicilindrica che sottopone il materiale a “deformazioni plastiche alternate” date dai rulli il cui diametro è fondamentale per ottenere un risultato di raddrizzatura in funzione dello spessore e del tipo di materiale da lavorare.
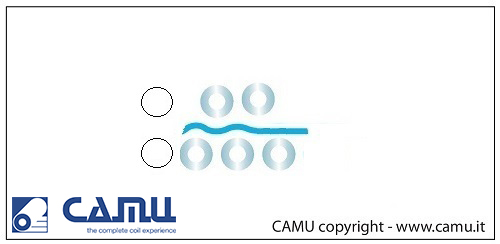
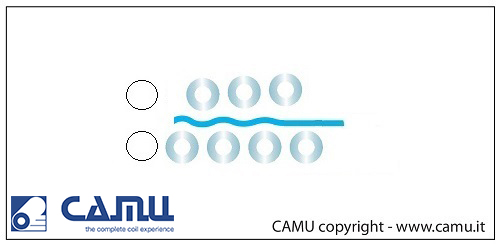
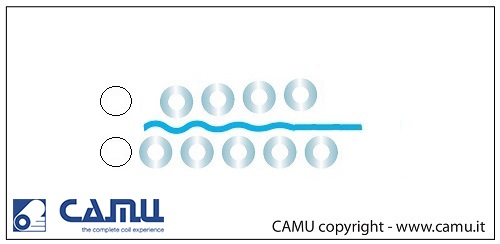
La quantità dei rulli è sempre abbinata ad un numero dispari e sono sempre disposti su due file, una inferiore con maggior numero di rulli, ed una superiore, la cui pressione degli stessi rulli sulla lamiera può essere regolata in modo manuale o automatico.
Di norma i rulli di lavoro inferiori sono motorizzati attraverso un moto riduttore che fornisce la potenza necessaria a spingere la lamiera nel suo processo di raddrizzatura, mentre i rulli superiori lavorano in folle e sono responsabili della pressione effettuata sulla lamiera, determinando così il grado di raddrizzatura da ottenere. All’operatore spetta poi la capacità di sapere scegliere il grado ottimale e per questo l’esperienza acquisita, assieme alla scelta di una buon coil ed una buona rigidità dell’impianto possono fare la differenza.
Le disposizioni più usate dei rulli sono da 3+2 nel caso di modelli LFC, 4+3 nei modelli LTC e 5+4 nei modelli LTC Plus. La flessibilità di Camu permette comunque di studiare la soluzione migliore a seconda delle esigenze specifiche del cliente.
Consigliamo di pulire accuratamente la raddrizzatrice ad ogni cambio di tipologia di materiale per garantire la massima efficienza ed evitare segni o imperfezioni sul materiale finito.
La raddrizzatrice serve per correggere solo la curvatura della lamiera nella direzione longitudinale e non intende correggere altre deformazioni. La curvatura della lamiera è il risultato del processo di riavvolgimento del coil.
Se il nastro non ha subito la raddrizzatura dopo la tranciatura, i pezzi ottenuti da nastro conservano la curvatura della bobina. Tale curvatura causa notevoli problemi nelle lavorazioni successive o nei montaggi, problemi che costringono l’operatore a scartare il pezzo. La raddrizzatura elimina questi inconvenienti.
Inoltre il nastro non raddrizzato può incontrare anche i seguenti problemi:
Questi inconvenienti sono più evidenti quando si usano stampi a passo e più complicati. Tutto questo si traduce in frequenti arresti di produzione, alti costi di manutenzione, ritardi nelle consegne, rotture di punzoni e matrici. Quasi tutti questi inconvenienti possono essere evitati con una buona raddrizzatura.
La raddrizzatura ha i suoi vantaggi anche nell’imbotitura, infatti consente di:
Il nostro ufficio tecnico studia con te la soluzione più adatta alla tua produzione.